01Kennwerte
Gemessen am gedruckten Bauteil
Werte laut technischem Datenblatt, ermittelt an gedruckten Prüfkörpern, so wie Sie das Material später einsetzen. „–“ bedeutet: im Datenblatt nicht angegeben.
| Eigenschaft | Prüfrichtung | Einheit | Wert |
|---|---|---|---|
| MECHANISCH | |||
| Dichte | – | g/cm³ | 1,14 |
| Zug-E-Modul | x-y 0° | MPa | 3.300 |
| Zugfestigkeit | x-y 0° | MPa | 80 |
| Zugfestigkeit | x-y ±45° | MPa | 60 |
| Zugfestigkeit | x-y 90° | MPa | 35 |
| Schlagzähigkeit (179eU) | – | kJ/m² | 135 |
| Kerbschlagzähigkeit (179eB) | – | kJ/m² | 4,5 |
| THERMISCH | |||
| Glasübergangstemperatur | – | °C | 88 |
| Wärmeformbeständigkeit (HDT A, 1,8 MPa) | – | °C | 90 |
| Dauergebrauchstemperatur (IEC 60216) | – | °C | 120 |
| ELEKTRISCH & SONSTIGE | |||
| Wasseraufnahme (24 h) | – | % | < 0,3 |
| Spez. Durchgangswiderstand | – | Ω·m | > 10¹² |
02Material & Verarbeitung
Schlagzäh und glatt
Materialeigenschaften
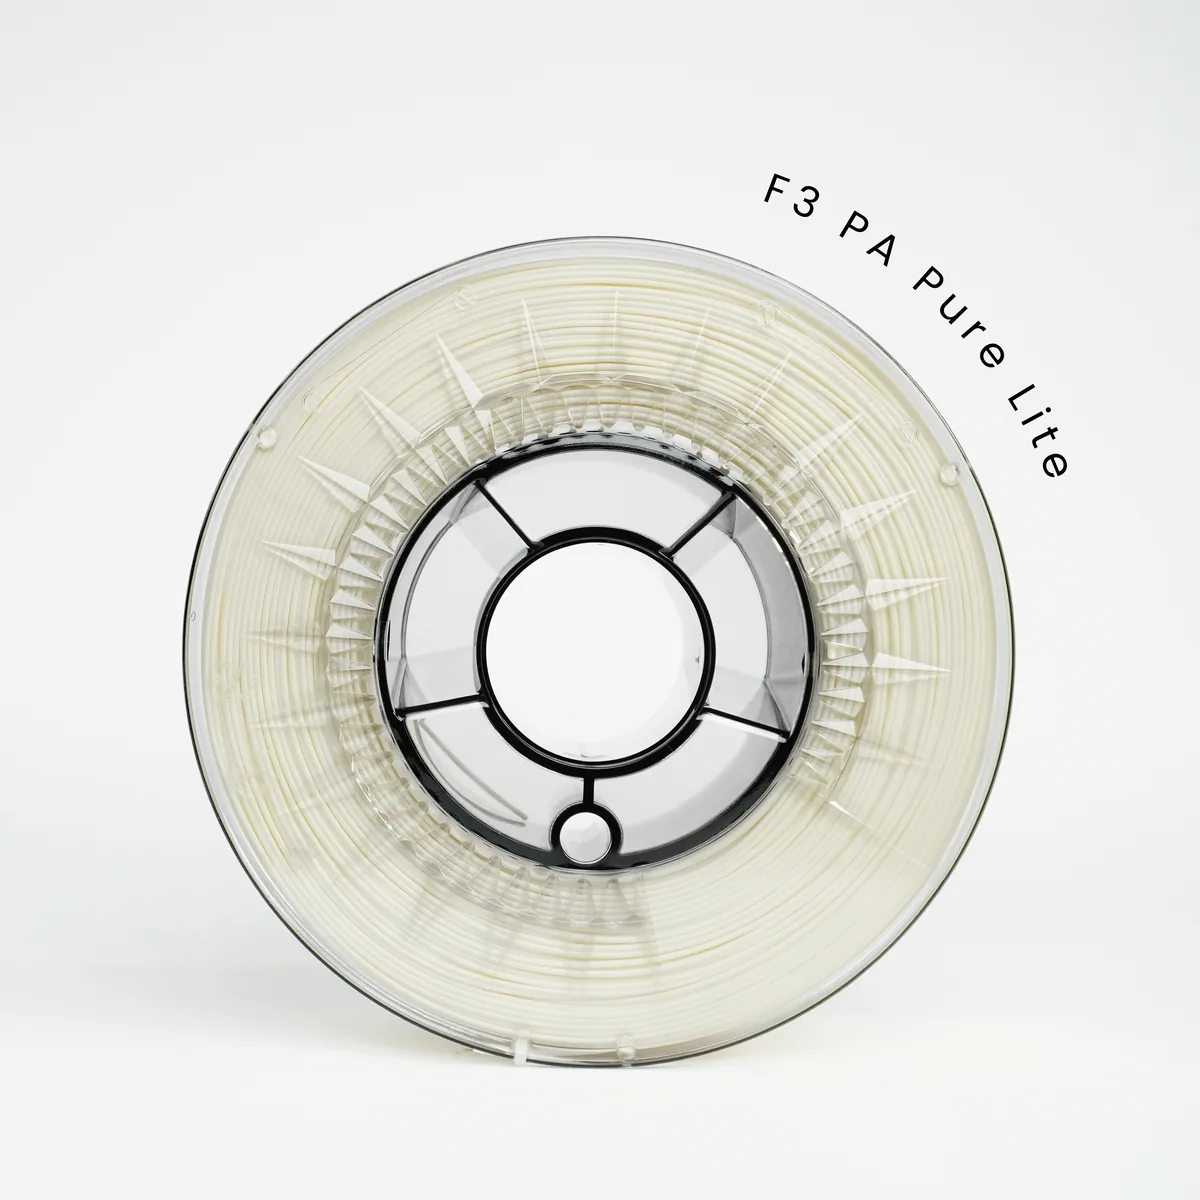
Technisches Filament aus Polyamid, modifiziert für den 3D-Druck. Das Material zeigt hohe Festigkeiten bei geringer Verzugsneigung, geringer Wasseraufnahme, sehr hoher Schlagzähigkeit und Schicht-Adhäsion. Durch die gute Hitze- und Medienbeständigkeit eignet es sich für hochfeste Teile.
Es unterscheidet sich von F3 PA-CF Lite durch die fehlenden Fasern. Damit bietet es sich an als Vergleichsmaterial für den Fasereinfluss, für Multimaterialbauteile und als Alternative, wenn eine glatte Oberfläche gefragt ist oder Fasern stören.
Der Wärmebedarf im Hotend ist deutlich höher als bei F3 PA Pure Pro.
Verarbeitungshinweise
- 01Filament trocken lagern und trocken verdrucken.
- 02Langsam drucken: 25 mm/s, hoher Wärmebedarf beim Aufschmelzen.
- 03Druckbar mit allen Düsen. Eine abriebfeste Düse ist nicht nötig.
270–300 °C
max. 90 °C
0,4 mm
25 mm/s
03Drucker & Downloads
Getestet und dokumentiert
04Weiter
Ähnliche Materialien
Weitere Werkstoffe aus unserem Sortiment, die für ähnliche Anwendungen infrage kommen.